

Domácí 3D tisk transformuje digitální návrhy do fyzických objektů, od praktických organizérů až po přesné náhradní díly, avšak jeho úspěšná realizace vyžaduje hlubší porozumění materiálové chemii a termodynamice plastů.
Vhodné materiály pro domácí tisk a jejich vlastnosti
Při výběru filamentu pro domácí použití je zásadní zohlednit teplotu tavení, mechanické vlastnosti a emise plynných látek. Nejrozšířenějším materiálem pro začátečníky je PLA (kyselina polymléčná). Tento biologicky odbouratelný polyester se taví při relativně nízkých teplotách (190–220 °C) a vykazuje minimální tepelné smrštění, což zabraňuje deformacím během chladnutí. Je ideální pro tisk dekorativních předmětů, krabiček a modelů bez vysokých nároků na teplotní odolnost.
Pro funkční součástky namáhané mechanicky nebo vystavené vyšším teplotám je vhodnější PETG (polyethylentereftalát glykol). Kombinuje snadnost tisku PLA s houževnatostí a chemickou odolností. Taví se při teplotách 230–250 °C a vyžaduje vyhřívanou podložku (70–80 °C), aby se předešlo delaminaci vrstev. Pokročilé plasty jako ABS nebo ASA sice nabízejí vynikající mechanickou pevnost, ale při tavení uvolňují styrenové výpary a vyžadují uzavřenou tiskovou komoru s nuceným odtahem.
Praktické využití: Co tisknout a jak navrhnout zatížení
Možnosti domácího tisku jsou široké, pokud respektujeme limity technologie FDM (Fused Deposition Modeling). Mezi ideální projekty patří:
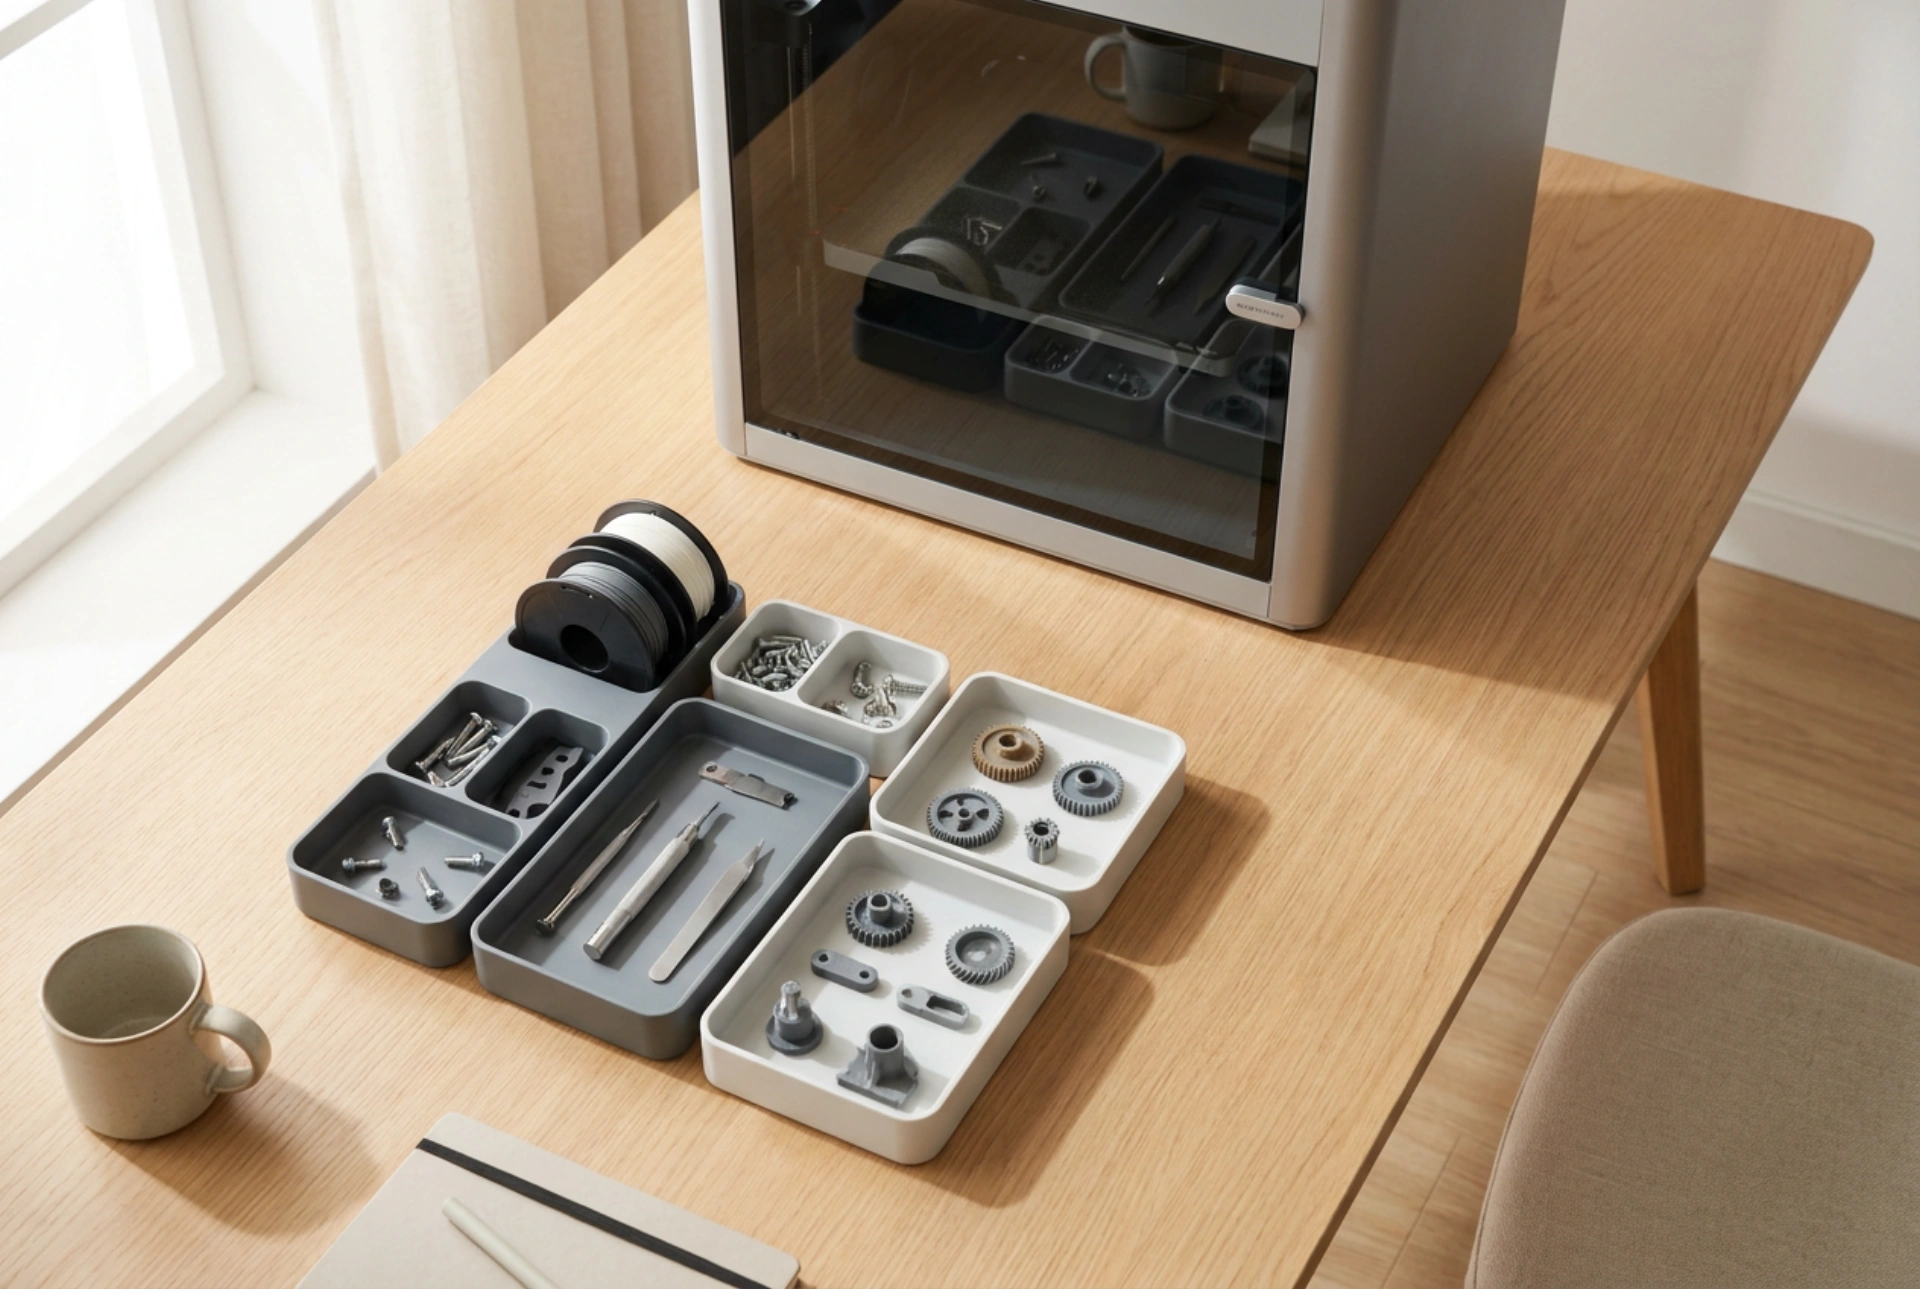
- Organizéry a držáky: Krabičky na šroubky, držáky na kabely, stojany na nářadí.
- Náhradní díly: Plastové krytky, otočné knoflíky pro spotřebiče, mechanické spojky.
- Zakázkové přípravky: Šablony pro vrtání, distanční podložky, adaptéry pro vysavačové hadice.
Při návrhu a tisku funkčních dílů musíme počítat s anizotropií materiálu. Výsledný objekt je složen z vrstev, což znamená, že pevnost ve směru osy Z (kolmo na vrstvy) je výrazně nižší než v osách X a Y. Pokud bude součástka namáhána tahem, orientujte model na tiskové podložce tak, aby síla nepůsobila kolmo na spoje vrstev, ale podél nich. Tím maximalizujete pevnost využívající soudržnost samotného polymerního řetězce.
Bezpečnostní rizika: Ultrajemné částice a požární prevence
Tavení plastů při vysokých teplotách přirozeně generuje ultrajemné částice (UFP) a těkavé organické sloučeniny (VOC). Pro bezpečný provoz tiskárny v domácnosti dodržujte následující pravidla:
- Větrání a umístění: Tiskárna by neměla být umístěna v ložnici nebo obývacím pokoji. Ideální je vyhrazená technická místnost s pravidelnou výměnou vzduchu. Pro náročnější materiály použijte uzavřený box vybavený HEPA filtrem a aktivním uhlím.
- Tepelná bezpečnost: Topný blok trysky dosahuje teplot přesahujících 250 °C. Ujistěte se, že firmware tiskárny má aktivovanou ochranu proti tepelnému úniku, která odpojí napájení, pokud termistor detekuje anomální chování teploty.
- Elektrická stabilita: Pravidelně kontrolujte dotažení svorek na základní desce a stav kabeláže u vyhřívané podložky, kde protékají vysoké proudy způsobující namáhání ohybem.
Mechanismus chladnutí a eliminace deformací
Během procesu chladnutí polymerů dochází ke kontrakci (smršťování) materiálu. Tento jev je popsán koeficientem teplotní roztažnosti daného plastu. Pokud vrchní vrstvy chladnou rychleji než spodní vrstvy fixované na vyhřívané podložce, vzniká v materiálu vnitřní pnutí. To vede k deformaci rohů, známé jako warping, nebo k delaminaci jednotlivých vrstev.
K minimalizaci tohoto jevu je nutné regulovat okolní teplotu. Pro materiály s vyšším smrštěním (jako PETG) je nezbytné omezit průvan a proudění studeného vzduchu v místnosti. Ofuk tisku (ventilátor namířený na trysku) musí být nastaven citlivě – u PLA se používá plný výkon pro rychlé tuhnutí detailů, zatímco u PETG se doporučuje ofuk minimální (20–50 %) nebo žádný, aby se zajistilo dokonalé molekulární provázání mezi vrstevami při vyšší teplotě.
Bezpečná úprava a manipulace s výtisky
Po dokončení tisku proces nekončí. Mechanické odstraňování podpěr vyžaduje opatrnost, protože odštěpky plastu mohou zasáhnout oči. Vždy používejte ochranné brýle a ostré kleště. Pokud je nutné povrch brousit, učiňte tak za mokra, abyste zabránili vdechování mikroplastového prachu, který vzniká třením. Pro tisk předmětů přicházejících do styku s potravinami je nutné volit certifikované materiály a hotový výtisk ošetřit potravinářskou pryskyřicí, protože mikroskopické mezery mezi vrstvami FDM tisku představují ideální prostředí pro množení bakterií.
Fyzika první vrstvy a adheze podložky
Základem úspěšného tisku je perfektní přilnavost první vrstvy. Plast vytlačovaný z trysky musí být mírně stlačen proti tiskové podložce, aby došlo ke spolehlivému mechanickému ukotvení. Pokud je tryska příliš vysoko, plast nedrží a tisk selže; pokud je příliš nízko, hrozí ucpání trysky a poškození povrchu podložky. Chemická čistota podložky je klíčová – mastnota z prstů dramaticky snižuje adhezi. K čištění používejte výhradně koncentrovaný isopropylalkohol.