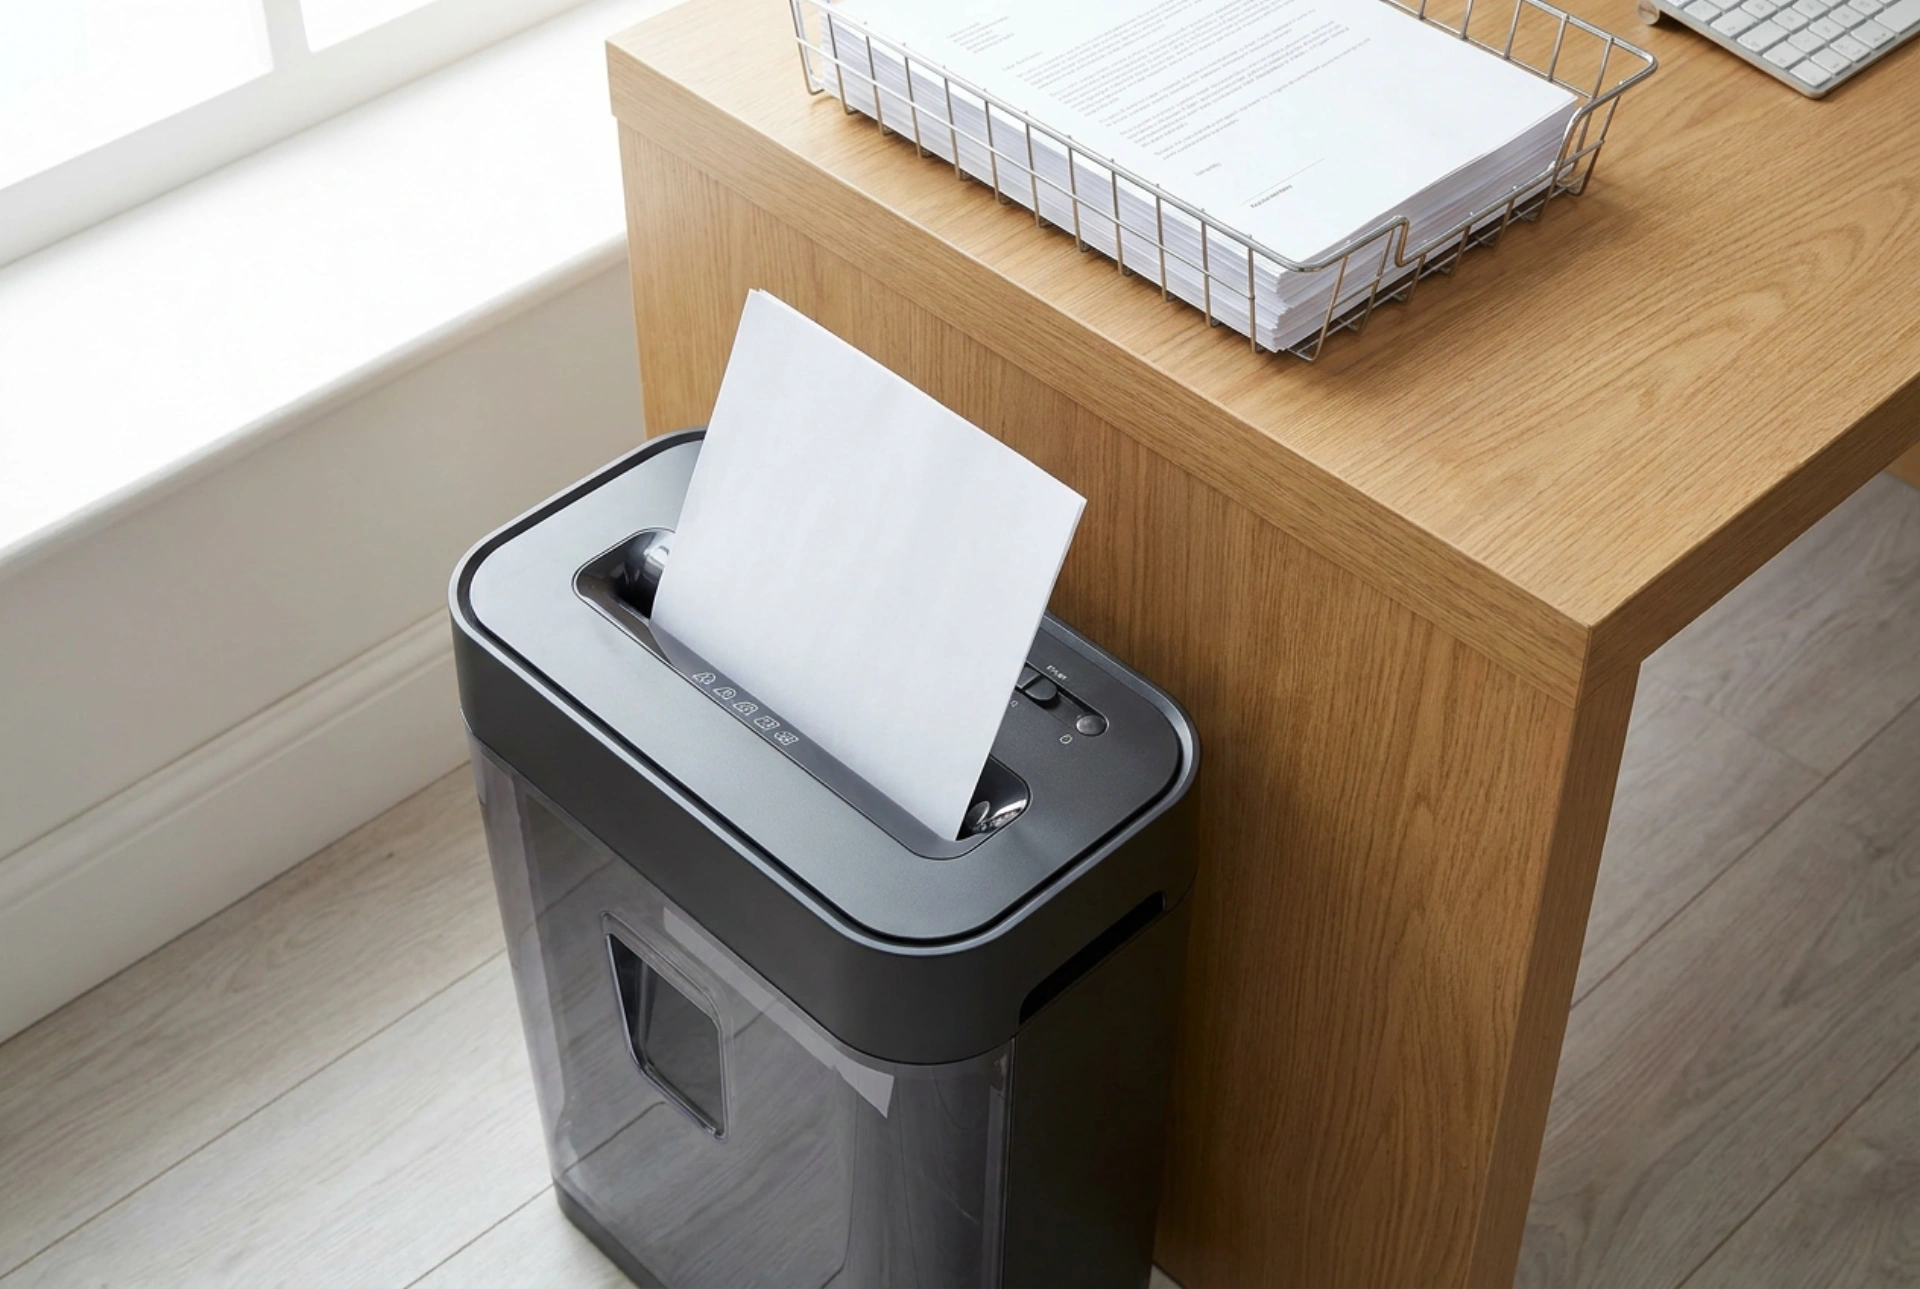


Skartování velkého objemu citlivých dokumentů v domácnosti vyžaduje systematický přístup, aby nedošlo k přetížení techniky a byla zajištěna absolutní nečitelnost citlivých dat. Klíčem k úspěchu je správné roztřídění materiálů, pochopení mechanických limitů řezného mechanismu a dodržení správného cyklu mazání a chlazení.
Mechanika řezu a volba stupně zabezpečení
Při likvidaci papírových dokumentů hraje zásadní roli fyzická struktura řezu. Běžné domácí skartovače pracují na principu podélného řezu (proužky) nebo příčného řezu (konfety). Z hlediska materiálové vědy a bezpečnosti je příčný řez (tzv. cross-cut) výrazně efektivnější. Nejenže snižuje objem výsledného odpadu až o 70 % oproti proužkům, ale také dramaticky ztěžuje rekonstrukci dokumentu.
Podle mezinárodní normy DIN 66399 se úroveň zabezpečení určuje velikostí výsledné částice. Pro běžné osobní údaje se doporučuje stupeň P-4 (velikost částice pod 160 mm²), kde se list formátu A4 rozpadne na přibližně 400 drobných částí. Čím menší je plocha částice, tím vyšší je entropie výsledné směsi, což znemožňuje jakékoli manuální či digitální skládání. Při plánování likvidace velkého množství papíru je proto nutné nejprve vyhodnotit citlivost informací a zvolit odpovídající mechanické řešení.
Příprava materiálu: Ochrana řezných nožů
Předtím než vložíte první stoh papírů do podavače, je nezbytné provést důkladnou mechanickou separaci. Papír jako materiál je relativně měkký, avšak kancelářské potřeby, které jej často doprovázejí, představují pro ocelové nože skartovače vážné riziko.
- Kovové sponky a svorky: Přestože moderní přístroje deklarují schopnost zpracovat malé svorky, z hlediska tribologie (vědy o tření a opotřebení) dochází při kontaktu oceli nožů s tvrdým drátem k mikroskopickému vyštípávání ostří. Tyto mikrotrhliny postupně snižují řezný výkon a zvyšují odpor, což vede k přehřívání motoru. Všechny kovové prvky proto důsledně odstraňte.
- Plastové složky a fólie: Polyethylenové a polypropylenové obaly mají nízký bod tání. Rychlé tření v řezné štěrbině generuje teplo, které může způsobit natavení plastu přímo na rotující hřídele. Tento natavený plast následně funguje jako izolant a lepidlo, které zachytává papírový prach a může zcela zablokovat převodový mechanismus.
- Samolepicí etikety a obálky s okénky: Lepidla na bázi syntetických kaučuků se pod tlakem a teplem uvolňují a zanášejí ozubené nože. Lepivý film na sebe váže prachové mikročástice z papíru, což zvyšuje třecí koeficient a namáhání motoru.
Tepelný management a cyklus chlazení
Elektromotory v domácích skartovacích přístrojích nejsou dimenzovány na nepřetržitý provoz. Většina z nich využívá jednofázové asynchronní motory, které se při zatížení rychle zahřívají. Výrobci proto definují takzvaný pracovní cyklus (duty cycle), který se u domácích modelů obvykle pohybuje v rozmezí 2 až 10 minut nepřetržitého chodu, následovaných 20 až 45 minutami chlazení.
Překročení tohoto limitu aktivuje integrovanou bimetalovou tepelnou pojistku, která přístroj odstaví. Abyste předešli nechtěným prostojům, plánujte práci v blocích. Nikdy neplňte podavač na maximální deklarovanou kapacitu listů. Pokud přístroj zvládne 10 listů najednou, optimální provozní zatížení pro dlouhodobou práci je 7 až 8 listů (přibližně 75 % kapacity). Tím se sníží točivý moment motoru, generované teplo bude nižší a prodlouží se doba, po kterou může přístroj pracovat před nutností ochlazení.
Význam mazání: Fyzika tření a papírového prachu
Papír je vysoce abrazivní materiál, který při řezání produkuje obrovské množství mikroskopických vláken a prachu. Tento prach působí jako absorbent – pohlcuje mazivo z řezných hřídelí a zvyšuje suché tření kov na kov. Výsledkem je vyšší hlučnost, zvýšený odběr elektrického proudu a rychlé opotřebení ozubení.
Pravidelné mazání je pro hladký chod klíčové. Pro domácí podmínky je nejvhodnější metoda nanesení speciálního skartovacího oleje (na bázi rostlinných nebo jemných minerálních olejů, nikdy nepoužívejte aerosolová maziva s obsahem rozpouštědel, která jsou hořlavá) na list papíru ve tvaru klikatice. Tento list poté nechte projít skartovačem a následně zapněte zpětný chod (reverse) na dobu 5 až 10 sekund, aby se olej rovnoměrně rozprostřel po celé délce nožů. Tento proces opakujte po každém vyprázdnění sběrného koše nebo po 30 minutách kumulativního provozu.
Eliminace statické elektřiny a bezpečné uložení odpadu
Během procesu řezání dochází v důsledku intenzivního tření papíru o kovové nože a plastové stěny k hromadění elektrostatického náboje. Tento jev (triboelektrický efekt) způsobuje, že se drobné konfety lepí na stěny sběrné nádoby, senzor naplnění i na samotný řezný blok, což může způsobit falešnou indikaci plného koše nebo ucpání výstupní štěrbiny.
Pro minimalizaci statického náboje před začátkem práce lehce ošetřete vnitřek sběrného koše antistatickým sprejem. Po skončení skartace nechte nahromaděný odpad chvíli usadit, než nádobu vysypete, aby se náboj přirozeně vybil do okolí. Skartovaný papír ukládejte do pevných papírových pytlů, které jsou plně recyklovatelné a na rozdíl od plastových sáčků nepodporují další generování statické elektřiny.